Платиновые силиконы RTV-2 для форм
Платиновые силиконы RTV-2 отверждаются реакцией присоединения на платиновом катализаторе без побочных продуктов, поэтому вулканизат не теряет массу и практически не даёт усадки, менее 0,1 %. Нагрев только ускоряет реакцию, отверждение возможно примерно от 10 до 200 °C, а форма готова к работе сразу после отверждения. Остаточная деформация при сжатии у аддитивных марок ниже 20 %, поэтому их предпочитают для форм под значительной механической нагрузкой.
Точность дозирования здесь важнее, чем у конденсационных систем: компоненты смешивают строго в соотношении 10:1, 9:1 или 1:1 по массе и только из одной партии, а платиновый катализатор у разных марок находится то в компоненте A, то в компоненте B. Скорость регулируют температурой, поскольку изменение примерно на 10 °C вдвое меняет жизнеспособность, или добавками: Catalyst EP ускоряет отверждение и повышает устойчивость к ингибированию, Inhibitor PT 88 в количестве обычно до 0,5 %, но не более 1 %, продлевает жизнеспособность. Изменять соотношение компонентов ради скорости нельзя.
Ассортимент подгруппы:
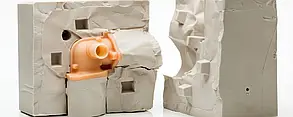
- Формовочные каучуки 10:1 различаются по задаче: прозрачная M 4600 (Шор A 20, удлинение 800 %) позволяет разрезать одночастную форму по линии разъёма под визуальным контролем, M 4630 (28) и M 4635 (37) отличаются стойкостью к бетону, M 4642 (37) - к литьевым смолам, прозрачная M 4641 (43) рассчитана на вакуумное литьё смол, а твёрдая M 4670 (55) - на вакуумное литьё, в том числе полиамида;
- Жёсткий теплопроводный каучук M 4370 (9:1, Шор A 55) служит безусадочным аналогом конденсационной M 4470 для моделей без поднутрений, вспенивающихся смол и литья легкоплавких сплавов с температурой плавления до 300 °C;
- Быстрые системы 1:1 сокращают цикл: M 4115 (Шор A 17) с вязкостью компонентов 2 500 мПа·с извлекают через 60 мин, M 4125 F (28) - через 2 ч;
- Модульная система VARIO состоит из баз VARIO 15 и VARIO 40, которые смешивают в любой пропорции на твёрдость Шор A 15-40, и двух катализаторов 10:1: CAT VARIO даёт 150 мин жизнеспособности и 6 ч до исчезновения липкости, CAT VARIO F - 2 мин и 15 мин, а их смесь задаёт промежуточную скорость;
- База печатных тампонов RT 623 (9:1, Шор A 31) отличается высокой реакционной способностью и быстро извлекается даже при большой доле силиконового масла, которым снижают твёрдость тампона;
- Система для вакуумных мешков C 1200 (1:1, Шор A 25) самовыравнивается, но не стекает с вертикали, а после доотверждения работает до 220 °C при изготовлении композитных деталей;
- Тиксотропная добавка Stabilizer 43 в количестве 0,1-0,5 % делает текучие марки M 46xx нестекающими в слое до 10 мм для намазных форм.
Ингибирование - обратная сторона платиновой химии. Отверждение на границе с моделью блокируют сера и серосодержащие каучуки, в том числе EPDM, амины, уретаны и эпоксиды с аминным отвердителем, оловоорганические соединения, включая отверждённые конденсационные силиконы и их катализаторы, а также многие пластилины, масла и разделительные составы; источником бывают и печи, в которых отверждали литьевые смолы. Зато к щёлочи платиновые марки устойчивее: для высокощелочного бетона и искусственного камня предпочтительны именно они. Разорванную форму ремонтируют однокомпонентным силиконом RTV-1, например ELASTOSIL E43 N.


-
2813657884
-
2813655625

-
2813657232
-
327249650
-
125733172
-
2815737615
-
2813698964
-
2813705722
-
2813679078
-
2813679854
-
327399463
-
2816517520
-
2816554082
-
2816522148
-
2815722692
-
3212141116
Можно ли делать формы для пищевых продуктов? Да, при выборе подходящей марки: для M 4125 F WACKER заявляет соответствие BfR и FDA без ссылки на конкретную норму, а для M 4641 (подтверждение 2005 г.) и M 4670 (письмо 2011 г.) - соответствие рекомендации BfR XV «Силиконы» и FDA 21 CFR 177.2600 при надлежащем отверждении и удалении технологических примесей. Перед использованием любую пищевую форму прогревают при 200 °C не менее 4 ч, а соответствие готового изделия требованиям по миграции подтверждает его изготовитель.
Сколько отливок выдерживает форма? Это зависит прежде всего от материала отливки: при вакуумном литье смол форму используют до 30 раз, ненаполненные эпоксиды горячего отверждения изнашивают её быстрее наполненных холодного, а с ненаполненными метакрилатами не снимается даже первая отливка. Ресурс продлевают прогревом формы при 100-150 °C между циклами, который удаляет впитавшиеся компоненты смолы.