Конденсаційні силікони RTV-2 для форм
Конденсаційні силікони RTV-2 складаються з бази й рідкого оловоорганічного каталізатора серії T, який вводять у кількості 3-5 % до маси бази. Волога, потрібна для реакції, уже міститься в базі, а під час зшивання виділяється нижчий спирт, тому вулканізат дає лінійну усадку: менше 0,4 % у марок M 45xx і 0,8 % у жорсткої M 4470. Натомість система майже нечутлива до інгібування, а база й каталізатор не мусять мати спільного номера партії.
Вибір каталізатора підлаштовує форму під матеріал виливка. Для марок M 45xx призначені T 21 під епоксидні та поліуретанові смоли і T 51 під поліефіри, гіпс, бетон, штучний камінь, віск і легкоплавкі сплави, по 5 % до бази; домішка пришвидшувача T 47 (T 51 : T 47 = 95 : 5) скорочує життєздатність приблизно до 30 хв, а затвердіння приблизно до 4 год. Жорстка M 4470 і RT 480 для нанесення шпателем працюють з T 37 (довгий цикл) або T 40 (короткий), CENUSIL M 385 FLEX - з T 35, T 37 або T 40, а база тампонів RT 402 - лише з 3 % T 12. Надлишок каталізатора робить гуму жорсткішою й крихкішою та погіршує знімання, нестача залишає її м'якою й липкою та знижує стійкість до компонентів ливарних смол.
Асортимент підгрупи:
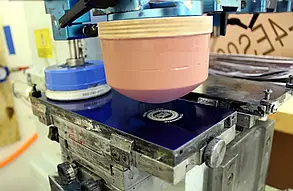
- М'які високоміцні каучуки M 4511 (Шор A 12), M 4512 (20), M 4514 (25) і M 4541 (32) з роздиром понад 18 Н/мм, а в M 4541 понад 30 Н/мм, знімаються з розвинених підрізів і вирізняються стійкістю до поліефірних і поліуретанових смол; найм'якша M 4511 завдяки доброму переносу фарби слугує й основою друкарських тампонів;
- Універсальний каучук CENUSIL M 385 FLEX з низькою в'язкістю суміші дає Шор A 18 з каталізатором T 35 або Шор A 25 з T 37 і T 40 та підходить для блокових форм і оболонкових форм, що відливаються в зазор під опорним кожухом, під гіпс, бетон, поліефірні та поліуретанові смоли;
- Жорсткий теплопровідний каучук M 4470 (Шор A 60) розрахований на моделі без підрізів або з мінімальними, на спінювані смоли та на лиття легкоплавких сплавів із температурою плавлення до 300 °C; його безусадковий платиновий аналог - M 4370;
- Маса для нанесення шпателем RT 480 (Шор A 55) слугує для виготовлення форм і ущільнень, що формуються на місці (FIPG), а каталізатор задає цикл: з 3 % T 40 життєздатність 20 хв, з 4 % T 37 - 120 хв;
- База друкарських тампонів RT 402 (Шор A 11) містить антистатичну добавку, яка швидко відводить заряд під час друку на чутливій електроніці;
- Тиксотропна добавка Thixotropic Additive C у кількості 0,5-2 % робить плинні марки M 45xx такими, що не стікають у шарі до 10 мм, для форм, нанесених на похилі й вертикальні поверхні.
Температура й вологість для цієї хімії критичніші, ніж для платинової. Реакція йде за 0-70 °C; у разі нагрівання понад 80 °C до завершення затвердіння починається реверсія, і гума залишається липкою або рідкою, а за відносної вологості нижче 40 % липкою може залишитися поверхня, що контактує з повітрям. Для високолужних складів, якими часто буває штучний камінь, краще підходять платинові марки, оскільки конденсаційні можуть залишати на виливках білий наліт. Надірвану форму ремонтують свіжою порцією тієї самої марки: з порівняно свіжою гумою, очищеною ацетоном або уайт-спіритом, новий шар зчіплюється досить міцно.


-
2815815510
-
118999757

-
108815903
-
2815711421
-
327711034
-
2815676001
-
2815690470
-
2815598929
-
3212141117Ціну уточнюйтеВ наявності Тільки оптом+380 (50) 312-71-73
- +380 (68) 312-71-73
Чому поверхня форми залишилася липкою? Окрім надто сухого повітря, перегрівання й нестачі каталізатора причиною буває сама база. Якщо вона довго зберігалася відкритою й утратила вологу, у неї вмішують 1-2 г води на кілограм і витримують у закритій тарі 24 год; додавати воду в уже змішану масу марно.
Чи можна лити метал у силіконову форму? Так, легкоплавкі сплави з температурою плавлення до 300 °C, у жорстку теплопровідну M 4470. Форму роблять тонкостінною на алюмінієвому листі, перед литтям дозатверджують кілька годин за температури близько 150 °C, поверхню припудрюють тонким карбідом кремнію, графітом або ацетиленовою сажею, а перші виливки відбраковують, поки гума виділяє гази. Метали з вищою температурою плавлення відливають за виплавлюваними моделями.