Платинові силікони RTV-2 для форм
Платинові силікони RTV-2 затвердівають за реакцією приєднання на платиновому каталізаторі без побічних продуктів, тому вулканізат не втрачає масу й практично не дає усадки, менше 0,1 %. Нагрівання лише пришвидшує реакцію, затвердіння можливе приблизно від 10 до 200 °C, а форма готова до роботи одразу після затвердіння. Залишкова деформація стиснення в адитивних марок нижча за 20 %, тому їм надають перевагу для форм під значним механічним навантаженням.
Точність дозування тут важливіша, ніж у конденсаційних систем: компоненти змішують суворо у співвідношенні 10:1, 9:1 або 1:1 за масою й лише з однієї партії, а платиновий каталізатор у різних марок міститься то в компоненті A, то в компоненті B. Швидкість регулюють температурою, оскільки зміна приблизно на 10 °C удвічі змінює життєздатність, або добавками: Catalyst EP пришвидшує затвердіння й підвищує стійкість до інгібування, Inhibitor PT 88 у кількості зазвичай до 0,5 %, але не більше 1 %, подовжує життєздатність. Змінювати співвідношення компонентів заради швидкості не можна.
Асортимент підгрупи:
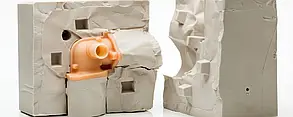
- Формувальні каучуки 10:1 відрізняються за завданням: прозора M 4600 (Шор A 20, видовження 800 %) дає змогу розрізати одночастинну форму по лінії рознімання під візуальним контролем, M 4630 (28) і M 4635 (37) вирізняються стійкістю до бетону, M 4642 (37) - до ливарних смол, прозора M 4641 (43) розрахована на вакуумне лиття смол, а тверда M 4670 (55) - на вакуумне лиття, зокрема поліаміду;
- Жорсткий теплопровідний каучук M 4370 (9:1, Шор A 55) є безусадковим аналогом конденсаційної M 4470 для моделей без підрізів, спінюваних смол і лиття легкоплавких сплавів із температурою плавлення до 300 °C;
- Швидкі системи 1:1 скорочують цикл: M 4115 (Шор A 17) з в'язкістю компонентів 2 500 мПа·с виймають через 60 хв, M 4125 F (28) - через 2 год;
- Модульна система VARIO складається з баз VARIO 15 і VARIO 40, які змішують у будь-якій пропорції на твердість Шор A 15-40, і двох каталізаторів 10:1: CAT VARIO дає 150 хв життєздатності й 6 год до зникнення липкості, CAT VARIO F - 2 хв і 15 хв, а їхня суміш задає проміжну швидкість;
- База друкарських тампонів RT 623 (9:1, Шор A 31) вирізняється високою реакційною здатністю й швидко виймається навіть за великої частки силіконової оливи, якою знижують твердість тампона;
- Система для вакуумних мішків C 1200 (1:1, Шор A 25) самовирівнюється, але не стікає з вертикалі, а після дозатвердження працює до 220 °C під час виготовлення композитних деталей;
- Тиксотропна добавка Stabilizer 43 у кількості 0,1-0,5 % робить плинні марки M 46xx такими, що не стікають у шарі до 10 мм, для форм, нанесених шаром.
Інгібування - зворотний бік платинової хімії. Затвердіння на межі з моделлю блокують сірка й сірковмісні каучуки, зокрема EPDM, аміни, уретани та епоксиди з амінним затверджувачем, оловоорганічні сполуки, включно із затверділими конденсаційними силіконами та їхніми каталізаторами, а також багато пластилінів, олив і розділювальних складів; джерелом бувають і печі, у яких затверджували ливарні смоли. Натомість до лугу платинові марки стійкіші: для високолужного бетону й штучного каменю краще підходять саме вони. Розірвану форму ремонтують однокомпонентним силіконом RTV-1, наприклад ELASTOSIL E43 N.


-
2813657884
-
2813655625

-
2813657232
-
327249650
-
125733172
-
2815737615
-
2813698964
-
2813705722
-
2813679078
-
2813679854
-
327399463
-
2816517520
-
2816554082
-
2816522148
-
2815722692
-
3212141116
Чи можна виготовляти форми для харчових продуктів? Так, якщо обрати відповідну марку: для M 4125 F WACKER заявляє відповідність BfR і FDA без посилання на конкретну норму, а для M 4641 (підтвердження 2005 р.) і M 4670 (лист 2011 р.) - відповідність рекомендації BfR XV «Силікони» і FDA 21 CFR 177.2600 за належного затвердіння й видалення технологічних домішок. Перед використанням будь-яку харчову форму прогрівають за 200 °C не менше 4 год, а відповідність готового виробу вимогам щодо міграції підтверджує його виробник.
Скільки виливків витримує форма? Це залежить насамперед від матеріалу виливка: під час вакуумного лиття смол форму використовують до 30 разів, ненаповнені епоксиди гарячого затвердіння зношують її швидше за наповнені холодного, а з ненаповненими метакрилатами не знімається навіть перший виливок. Ресурс подовжують прогріванням форми за 100-150 °C між циклами, яке видаляє вбрані компоненти смоли.